Wapno, jako substancja powszechnie stosowana w wielu gałęziach przemysłu i rolnictwa, może być obecne w różnorodnych scenariuszach pożarowych - zarówno jako element, który ulega spaleniu, jak i środek do walki ze skutkami pożarów, zwłaszcza tych związanych z chemikaliami.
Pożar ciężarówki z wapnem nawozowym
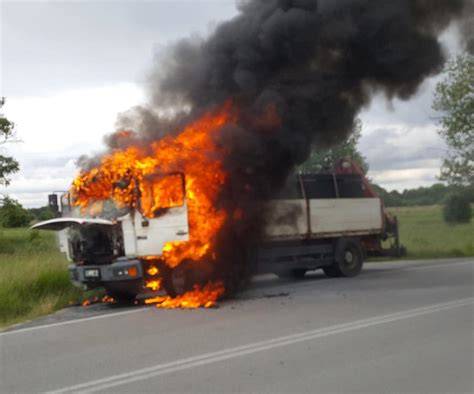
Na Dolnym Śląsku, na polu, spłonęła ciężarówka z wapnem nawozowym. Zdarzenie miało miejsce przy drodze wojewódzkiej nr 363 między Bolesławcem a Łaziskami. Z relacji kierowcy wynika, że przy próbie zrzucenia wapna usłyszał on huk i nagle pojazd stanął w płomieniach. Kierującemu nic się nie stało, a na miejsce wezwano strażaków. Gdy strażacy dotarli, płonęła już nie tylko cała ciężarówka, lecz także ściernisko na polu wokół maszyny. Pożar samochodu szybko ugasili strażacy zawodowi z Bolesławca. Przyczyny wybuchu pożaru nie są jeszcze znane.
Zagrożenia pożarowe i chemiczne w zakładach cynkowania ogniowego
W zakładach cynkowania ogniowego, gdzie stosowane są liczne niebezpieczne substancje chemiczne, ryzyko pożarów i innych incydentów jest znaczące. American Galvanizers Association szacuje, iż każdego roku korozja pochłania 3% PKB przeciętnego kraju. Jednym z najczęściej stosowanych rozwiązań mających na celu zabezpieczenie powierzchni podatnych na korozje jest cynkowanie. Ocynkownie wykorzystują w procesie technologicznym cynkowanie ogniowe, wymagające złożonych operacji z udziałem wielu substancji o różnym charakterze fizykochemicznym.
Proces cynkowania ogniowego i związane z nim substancje
Wieloetapowy proces cynkowania ogniowego wymaga przygotowania całkowicie czystej powierzchni metalu, który następnie zanurzany jest w kąpieli cynkowniczej. Wyróżniamy kilkanaście etapów tego procesu, w tym:
- chemiczne czyszczenie powierzchni
- wytrawianie
- usuwanie powłok
- płukanie
- topnikowanie
- suszenie
- kąpiel cynkowniczą
- chłodzenie i pasywację
Chemiczna obróbka powierzchniowa przygotowywana jest w taki sposób, by występujące po sobie kąpiele zawierały składniki poprzedniej z nich, co pozwala na pominięcie etapu płukania wyrobu pomiędzy kolejnymi stadiami obróbki wstępnej. Zakłady cynkowania ogniowego często dysponują także wannami odcynkowniczymi wypełnionymi kwasem solnym (HCl) o stężeniu 1-5 %, umożliwiającymi zdjęcie warstwy cynku z elementu pokrytego w sposób wadliwy.
Bardzo ważnym etapem cynkowania ogniowego jest chemiczne czyszczenie powierzchni, które można podzielić na cztery etapy: odtłuszczanie, wytrawianie, usuwanie powłok oraz płukanie. Odtłuszczanie polega na zanurzeniu wsadu w wannie wypełnionej wodnym roztworem środków powierzchniowo-czynnych oraz kwasu solnego o stężeniu 3-5% w temperaturze 45℃. Etap wytrawiania rdzy i zgorzelin odbywa się w temperaturze 25oC przy stężeniu kwasu 9-12%, choć maksymalne stężenie kwasu solnego może wynosić nawet 18%. Po chemicznym czyszczeniu następuje etap topnikowania, polegający na nanoszeniu warstwy chlorku cynku oraz chlorku amonu w temperaturze 40-60°C. Naniesiony topnik uaktywnia wytrawione powierzchnie, tak aby równomiernie wchodziły w reakcję w trakcie kąpieli cynkowniczej. Etapem przed cynkowaniem właściwym jest suszenie, które nie powinno być prowadzone w temperaturze wyższej niż 100°C.
W trakcie właściwego etapu cynkowania ogniowego wyroby pokryte filmem krystalicznego topnika są całkowicie zanurzane w wannie stopionego cynku utrzymywanej w temperaturze 450-465°C. Podczas zanurzania warstewka topnika topi się i ułatwia zwilżanie powierzchni stali ciekłym metalem. Chlorek amonowy reaguje z cynkiem i tlenkiem cynku, co przyczynia się do jego częściowej sublimacji. W czasie cynkowania zachodzi dyfuzja cynku do stali i rozpuszczenie warstwy powierzchniowej stali w cynku, tworząc połączenie zwane twardym cynkiem. Nadmiar rozpuszczonego żelaza wydziela się w formie kryształów twardego cynku, które opadają na dno wanny. Po cynkowaniu właściwym następuje proces pasywacji, mający na celu zabezpieczenie produktu przed niekorzystnymi warunkami.
Kwas solny (HCl) - największe zagrożenie w ocynkowniach
Wykorzystywany w procesie cynkowania kwas solny o stężeniu 36% dostarczany jest na teren dużych zakładów zazwyczaj za pomocą cystern. Na terenie ocynkowni HCl przechowywany jest w wannach procesowych lub specjalnie przeznaczonych do tego zbiornikach magazynowych. Rozszczelnienie się takiego pojemnika wiąże się z powstaniem chmury toksycznego chlorowodoru. Rozpuszczony w wodzie chlorowodór desorbuje, a szybkość desorpcji spada w czasie. Im większe stężenie HCl, tym szybciej zachodzi ten proces. Wzrost temperatury roztworu, np. w wyniku pożaru, powoduje desorpcję gazów ze względu na spadek ich rozpuszczalności. Powstająca chmura HCl jest niepalna.
Monitorowanie chmury chlorowodoru jest trudne, ponieważ nie można jej śledzić za pomocą eksplozymetru, a ze względu na wysoki potencjał jonizacji (12,74 eV), detektor fotojonizacyjny (PID) o standardowej mocy lampy (10,6 eV lub nawet 11,7 eV) jest niewystarczający. Niezbędne są specjalne mierniki elektrochemiczne, które cechuje pewien czas opóźnienia wskazania, wymagający wolniejszego przemieszczania się w celu ustalenia realnego poziomu stężenia gazu.
Przyroda klasa 4 [Lekcja 22 - Jak postępować w niebezpiecznych sytuacjach]
Poziom bezpieczny (AEGL-1), przy którym człowiek może odczuć dyskomfort czy podrażnienia o nietrwałych i odwracalnych skutkach, wynosi dla HCl zaledwie 1,8 ppm. Wartość ta jest niezależna od okresu narażenia w czasie do 8 godzin. Osiągnięcie takiego poziomu stężenia jest możliwe w odległości 80 m od miejsca uwolnienia substancji z niewielkiego rozlewiska o średnicy 1 m. Należy zaznaczyć, że HCl stanowi znacznie większe zagrożenie toksykologiczne niż amoniak (wartość AEGL-1 dla NH3 wynosi 30 ppm). Znacznie większą zależność skutków od czasu narażenia obserwuje się dla poziomu AEGL-2, przy którym człowiek może doświadczyć poważnych lub nieodwracalnych skutków zdrowotnych. Już stosunkowo niewielkie ilości uwolnionego kwasu solnego mogą powodować konieczność ewakuacji i ciągłego monitorowania strefy zagrożenia parami HCl na relatywnie dużym obszarze.
Pary HCl są łatwo wyłapywane przez kurtyny wodne, które są skuteczne w likwidacji powstałej chmury, pod warunkiem odpowiedniego ulokowania. Wykorzystanie kurtyn wodnych byłoby także bardzo skuteczne w przypadku uwolnienia wody amoniakalnej, również obecnej w znacznych ilościach na terenie zakładów cynkowniczych.
Przypadki pożarów w ocynkowniach
W ostatnich 10 latach w Polsce odnotowano dwa poważne pożary ocynkowni, które stanowią przykład zagrożeń związanych z procesem cynkowania.
Pożar w Drezdenku (2015)
27 kwietnia 2015 roku w Drezdenku doszło do pożaru hali ocynkowni. Przypuszczalnym miejscem inicjacji pożaru był obszar wokół wanien grzewczych. W siedmiu zbiornikach polipropylenowych zlokalizowanych w hali znajdował się kwas solny o objętości ok. 100 m3, a w żeliwnych wannach trawiennych ok. 110 m3 stopu cynku w stanie ciekłym. Pożar rozwijał się przez ok. 50 min, co spowodowało, że ogień objął prawie cały teren zakładu. W trakcie działań gaśniczych uszczelniono rozszczelnioną w dwóch miejscach instalację kwasową, a rozlewisko kwasu solnego rozcieńczano wodą i obwałowano piaskiem. Studzienki kanalizacyjne zabezpieczono folią oraz piaskiem, by ograniczyć przedostawanie się kwasu do kanalizacji. Czas trwania działań wyniósł 21 godzin i 31 minut.
Pożar w Dębskiej Woli (2019)
Jeszcze większy pożar, wymagający odbudowania zakładu praktycznie od podstaw, miał miejsce w Dębskiej Woli w dniach 6-7 maja 2019 roku. Jego przyczyną było rozszczelnienie się w wyniku niewłaściwie przeprowadzonego spawania wanny zawierającej ciekły cynk. Wyciek stopionego metalu poza obszar wanny zauważył pracownik zaalarmowany przez system instalacji pieca. Uszkodzona wanna, przeznaczona do wykonywania powłoki antykorozyjnej na elementach stalowych, zawierała 480 ton ciekłego cynku. Na terenie przedsiębiorstwa znajdowało się również osiem wanien o pojemności 75 m3 z kwasem solnym o stężeniu 5-15%.
Działania gaśnicze rozpoczęły się zaledwie 13 minut po stwierdzeniu wycieku. Konieczne było schłodzenie materiału do temperatury krzepnięcia wynoszącej 417℃. Początkowo niewielkie zadymienie oraz sporadyczne zarzewia ognia pojawiały się na skutek kontaktu ciekłego cynku z przewodami instalacji elektrycznej. W hali wzrastała temperatura, a coraz intensywniejsze zadymienie i promieniowanie cieplne uniemożliwiało skuteczne działania gaśnicze. Z powodu ciągle pogarszających się warunków pożarowych uszkodzeniu uległa konstrukcja hali produkcyjnej, a następnie zawalenie się części dachu i uszkodzenie wanien procesowych zawierających kwas solny. Wyciek kwasu został ograniczony przez obwałowanie rozlewiska piaskiem. Do neutralizacji kwasu użyto wapna. Działania trwały przez 26 godzin i 52 minuty.
Rola wapna w neutralizacji zagrożeń chemicznych podczas pożarów
Podczas incydentów, takich jak pożary w zakładach przemysłowych, gdzie występują substancje chemiczne, wapno odgrywa kluczową rolę w neutralizacji rozlewisk kwasów. W procesie neutralizacji pozostałości rozlewisk kwasu solnego, oprócz wapna, można także wykorzystać kredę, wodorotlenek sodowy czy węglan lub wodorowęglan sodowy (sodę oczyszczoną).
Wapno jest łatwo dostępne w każdym sklepie budowlanym w postaci wapna palonego lub hydratyzowanego, a koszty jego pozyskania są niewielkie. W czasie procesu neutralizacji kwasów mogą wydzielać się znaczne ilości energii, choć będą one mniejsze niż przy neutralizacji stężonego kwasu siarkowego (H2SO4) ze względu na niższe stężenie kwasu solnego i znikome ciepło rozcieńczania. Biorąc pod uwagę bezpieczeństwo prowadzenia działań oraz aspekt toksyczności powstałych odpadów, najlepsze rezultaty dałoby wykorzystanie węglanu sodowego (Na2CO3) lub wodorowęglanu sodowego (NaHCO3). Wydzielanie się w procesie neutralizacji dwutlenku węgla jest bardzo dobrze widoczne w postaci intensywnego pienienia się neutralizowanego roztworu, co umożliwia wizualną kontrolę przebiegu procesu.
Na terenie ocynkowni, oprócz stężonych roztworów kwasu solnego i amoniaku, znajdują się także inne niebezpieczne związki chemiczne, takie jak chlorek amonu oraz chlorek cynku. Chlorek amonu jako ciało stałe jest bardzo dobrze rozpuszczalny w wodzie i częściowo hydrolizuje, dając kwas solny, stąd jego właściwości korozyjne.
Neutralizacja kwasu azotowego podczas pożaru szklarni
Przykładem użycia wapna do neutralizacji kwasu podczas pożaru jest incydent w szklarni przy ulicy Kwiatowej. Spaliła się tam kotłownia, część szklarni i budynku magazynowego. Pożar wybuchł tuż przed godziną 3. W pomieszczeniach szklarni znajdowały się dwa tysiąclitrowe pojemniki z kwasem azotowym. Pod wpływem wysokiej temperatury rozszczelnił się jeden z nich, wyciekło około ośmiuset litrów kwasu. Akcja była bardzo trudna, ponieważ trzeba było zneutralizować wapnem i wodą wapienną pomieszczenia szklarni, w których doszło do wycieku kwasu, oraz przepompować kwas z pojemnika, który nie uległ rozszczelnieniu. Strażacy musieli użyć aparatów tlenowych i pracować w specjalnych ubraniach kwaso- i ługoodpornych. Na szczęście kwas nie przedostał się do ziemi.
Wapno jako środek antypirogeniczny w górnictwie
W kontekście pożarów, wapno może pełnić również funkcję prewencyjną. Węgiel kamienny, zwłaszcza w specyficznych warunkach górniczych, wykazuje skłonność do samozapalenia. Aby temu zapobiec, stosuje się różne środki antypirogeniczne. Wśród nich wymienia się słabe zawiesiny gliny oraz wapna i wapienie z dodatkiem soli mineralnych, a zwłaszcza siarczanu glinu. Skuteczność tych substancji wynika z ich zdolności do hamowania utleniania węgla, co zapobiega procesom samozagrzewania i samozapalenia.
tags: #dlaczego #wapno #moze #spowodowac #pozar